Камера сгорания головки цилиндров, домы, клапаны и свечи зажигания, формы охлаждающей жидкости, в...
Новости отрасли
Дом / Новости / Новости отрасли / Magnesium Alloy Die Castings: Process, Properties, and Mold Design Essentials
Литье под давлением магниевого сплава является наиболее прямым ответом, когда металлический компонент конструкции должен похудеть без ущерба для жесткости, точности размеров или тепловых характеристик. Магний — самый легкий конструкционный металл, используемый в промышленности, его плотность составляет около 1,74 г/см³, что делает его примерно на треть легче алюминия. Правильно спроектированная магниевая форма для литья под давлением может выдерживать секции стенок толщиной менее 1,5 мм и при этом производить отливки с пределом прочности на разрыв в диапазоне от 200 до 230 МПа. Однако сам по себе сплав не гарантирует хорошую деталь; конструкция пресс-формы, технологическое окно и инженерный опыт литейщика определяют, пройдет ли проект гладко или превратится в мусор.
Литье магниевого сплава под давлением — это процесс под высоким давлением, при котором расплавленный магний впрыскивается в полость из закаленной стали с высокой скоростью. Давление впрыска обычно составляет от 10 до 70 МПа, а полость заполняется за миллисекунды, поэтому тонкие ребра, монтажные выступы и сложную внутреннюю геометрию можно отливать вместо механической обработки.
Большинство деталей из магния среднего и малого размера изготавливаются на станках с горячей камерой, где система впрыска остается погруженной в расплавленный сплав, поддерживая стабильную температуру металла и сокращая время цикла. Отливки большего размера обычно производятся на машинах с холодной камерой, которые перед впрыском заливают определенное количество сплава в дробовую гильзу. Обе конфигурации основаны на одних и тех же принципах: быстрое заполнение полости, быстрое затвердевание, контролируемое охлаждение и чистый выброс из инструмента. Во время плавки используется защитный газ для ограничения окисления, а расплав обрабатывается без флюсов, поэтому количество включений остается достаточно низким для обеспечения стабильных механических свойств.
После выброса детали подвергаются обрезке, удалению заусенцев и, во многих случаях, механической обработке на станке с ЧПУ до окончательного допуска. Магний легко обрабатывается машинами, что является одним из практических преимуществ материала, но обработка должна производиться с соблюдением надлежащих мер пожарной безопасности, поскольку мелкая магниевая стружка легко воспламеняется. Обработка поверхности, от конверсионного покрытия до покраски, следует за механической обработкой и является частью спецификации поставляемого продукта.
Выбор сплава — это первое решение, имеющее долгосрочные последствия, поскольку различия между распространенными магниевыми сплавами больше, чем предполагают их названия. В таблице ниже приведены стандартные марки, используемые при производстве литья под давлением.
| Сплав | Предел прочности (МПа) | Предел текучести (МПа) | Удлинение (%) | Типичные применения |
|---|---|---|---|---|
| АЗ91Д | 230 | 150 | 3 | Корпуса, кронштейны, крышки, тонкостенные детали конструкций |
| АМ60Б | 220 | 130 | 8 | Ударопрочные автомобильные и конструкционные детали |
| АМ50А | 200 | 110 | 10 | Высокопластичные компоненты, каркасы сидений, крепления |
| АЕ42 | 230 | 140 | 10 | Устойчивые к ползучести детали вблизи источников тепла двигателя или коробки передач |
AZ91D остается стандартным для большинства корпусов, кронштейнов, крышек и общих конструктивных деталей, поскольку он сочетает в себе превосходную литейность, предсказуемую прочность и приемлемые коррозионные характеристики после нанесения покрытия. AM60B и AM50A обменивают примерно 10–15 процентов прочности на растяжение на в два-три раза большее удлинение, что делает их подходящими сплавами для деталей, подвергающихся ударным, вибрационным или изгибающим нагрузкам. AE42 — это сплав, который следует использовать в тех случаях, когда отливка должна сохранять свою форму при длительном нагреве, поскольку добавки редкоземельных элементов обеспечивают сопротивление ползучести, превосходящее то, что может обеспечить AZ91D.
Применительно к магнию часто неправильно понимают коррозионную стойкость. Голый магний не является чемпионом по коррозии, но правильный сплав в сочетании с правильным конверсионным покрытием приемлемо работает в закрытых помещениях и в большинстве автомобильных условий. На практике выбор покрытия часто имеет большее значение, чем сплав, и поставщик, который контролирует как процесс литья, так и процесс отделки, обеспечивает более предсказуемый результат.
Отливка под давлением магниевой формы – это то, от чего зависит успех магниевой программы. Сплавы магния затвердевают быстрее, чем алюминий, поэтому форма должна заполняться, охлаждаться и вентилироваться таким образом, чтобы соответствовать быстрому замерзанию. Инструментальная сталь обычно H13 или эквивалентная марка для горячей обработки, закаленная и азотированная, поэтому полость выдерживает как термоциклирование, так и эрозионное течение расплавленного металла.
Наибольшее значение имеют те же правила проектирования, игнорирование которых вызывает больше всего производственных проблем:
Цех, который проектирует и производит собственную оснастку, решает эти проблемы еще до того, как форма попадет в производственный цех. Именно поэтому покупатели магниевых деталей все чаще предпочитают работать с производитель литья под давлением, который проектирует и производит собственные формы вместо того, чтобы разделять оснастку и литье между двумя отдельными компаниями. Качество пресс-формы также отражается в стоимости детали: инструмент с правильно закаленными пластинами, подобранными линиями охлаждения и надежными эжекторными системами сохраняет время цикла и качество детали в течение сотен тысяч выстрелов, в то время как легко спроектированная форма рано выходит из строя и нарушает производственный график.
Автомобильная промышленность является крупнейшим и самым требовательным рынком для литья под давлением магния. В кронштейнах рулевой колонки, корпусах трансмиссии, рамах приборной панели и конструкциях сидений используется магний, поскольку он снижает вес именно там, где это влияет на управляемость и эффективность. Платформы электромобилей еще больше расширяют список за счет корпусов электронного привода и несущих конструкций, которые несколько лет назад были алюминиевыми деталями. Диапазон автомобильные детали из магниевого сплава Изготовленная на специализированной машине литья под давлением, показывает, насколько тесно эти детали объединяют ребра, монтажные выступы и элементы рассеивания тепла.
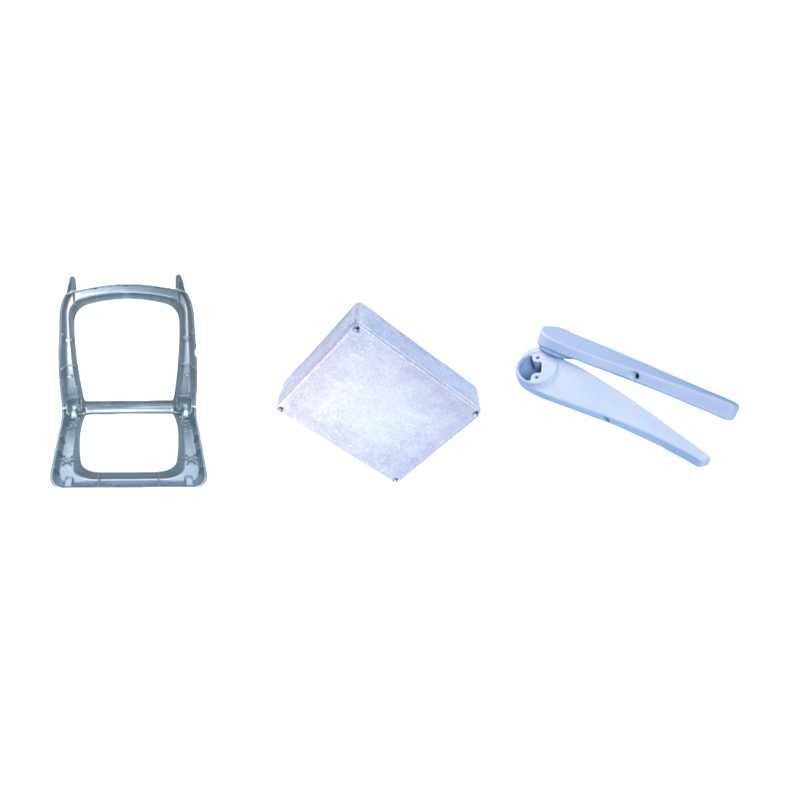 Изготовленные на заказ автомобильные компоненты из магниевого сплава Поставщики, Фабрика Ningbo Yunmai Precision Machinery Co., Ltd. является китайским поставщиком автомобильных компонентов из магниевого сплава на заказ и автомобильным... Просмотреть продукт →
Еще одним крупным пользователем является коммуникационное и электронное оборудование. Магний обеспечивает естественную защиту от электромагнитных и радиочастотных помех, а это означает, что стена толщиной от 1,0 до 1,2 мм блокирует электромагнитные помехи почти так же, как гораздо более толстая алюминиевая или цинковая стена. Это свойство устраняет необходимость в отдельных защитных вкладышах во многих корпусах и крышках. Поскольку коммуникационное оборудование часто устанавливается на открытом воздухе, литой корпус также должен выдерживать тепло, влагу и механические нагрузки, что подталкивает проектировщиков к использованию магния, когда пластиковые детали не могут удовлетворить совокупным требованиям.
Промышленное оборудование и электроинструменты используют преимущества гашения вибрации магния и снижения утомляемости оператора. Корпуса двигателей, крышки коробок передач и корпуса ручных инструментов могут изготавливаться в виде цельных отливок со встроенными монтажными выступами, ребрами и охлаждающими ребрами. Типичные примеры показывают, сколько конструкций можно объединить в одну деталь, а также диапазон геометрии литье под давлением из магниевого сплава для промышленного оборудования демонстрирует эту консолидацию на практике.
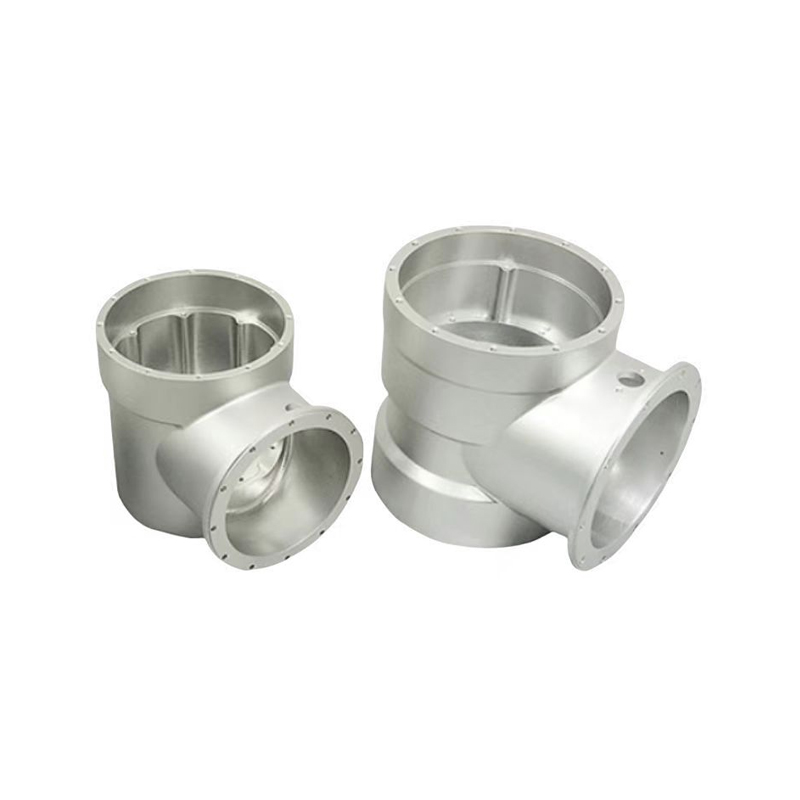 Поставщики промышленного оборудования из магниевого сплава на заказ, завод Ningbo Yunmai Precision Machinery Co., Ltd. является китайским поставщиком промышленного оборудования из магниевого сплава на заказ и промышленного оборудования из магниевого сплава... Просмотреть продукт →
Специализированные корпуса, оптические корпуса и небольшие структурные компоненты составляют более широкую категорию предметы из магниевого сплава это показывает гибкость материала за пределами автомобильной и промышленной сферы.
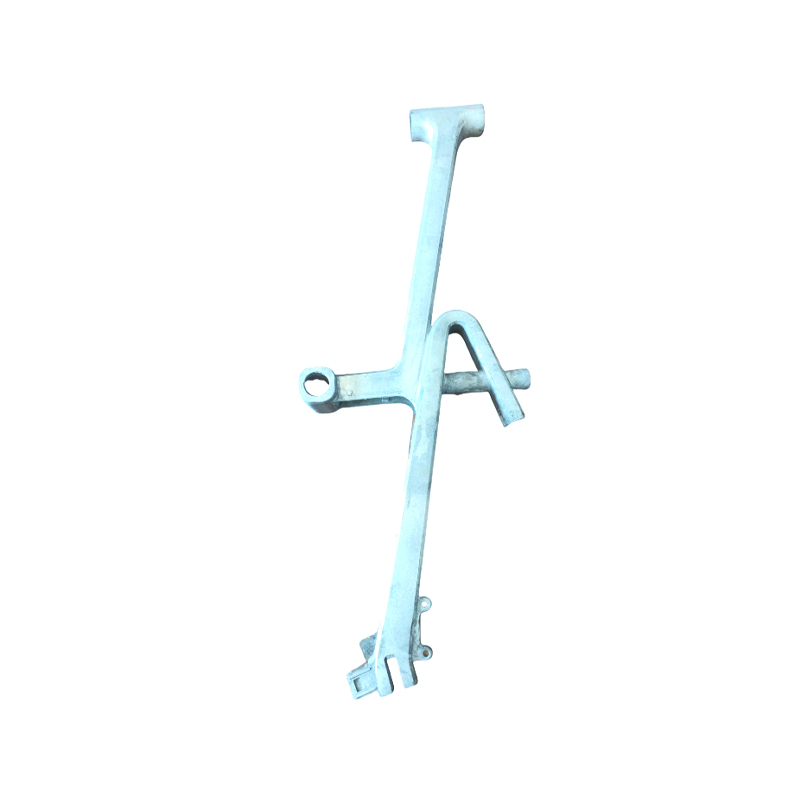 Изготовленные на заказ изделия из магниевого сплава Поставщики, Фабрика Ningbo Yunmai Precision Machinery Co., Ltd. является китайским поставщиком изделий из магниевого сплава на заказ и заводом по производству изделий из магниевого сплава. Электромаг... Просмотреть продукт →
Приобретение магниевого литья под давлением требует принятия нескольких решений, которые не применимы одинаково к проектам по производству алюминия или цинка.
Поставщики, которые проектируют форму и управляют процессом литья под одной крышей, обычно понимают эти моменты правильно, потому что одна и та же команда видит конструкцию инструмента, поведение процесса и результаты контроля вместе. Для инженеров, составляющих короткий список поставщиков, практическим шагом будет проверка новости отрасли о магниевых материалах для литья под давлением и технологии пресс-форм отслеживать, как развивается производственная часть.
Решение использовать отливки из магниевого сплава обычно принимается простой арифметикой: меньший вес, более тонкие стенки и более короткое время цикла. Надежность этой арифметики в равной степени зависит от сплава, формы и технологической дисциплины литейного производства. Укажите сплав в соответствии с измеренными механическими требованиями, проверьте конструкцию магниевой формы для литья под давлением так же тщательно, как и чертеж детали, и потребуйте данные, доказывающие, что процесс контролируется. При соблюдении этих условий литье под давлением магния становится одним из наиболее экономичных способов изготовления легких, жестких и сложных металлических деталей.
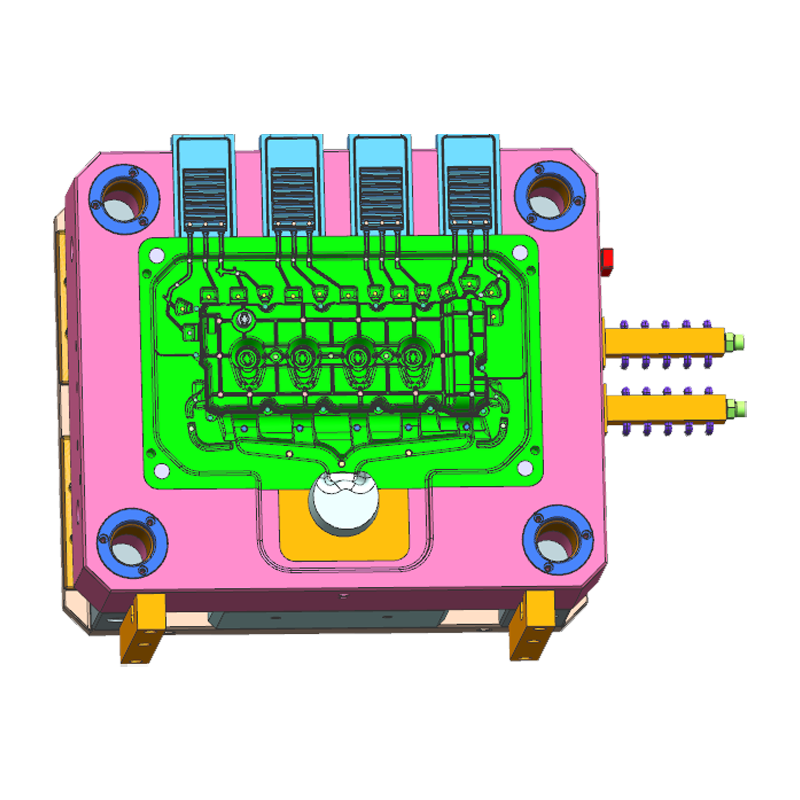
Камера сгорания головки цилиндров, домы, клапаны и свечи зажигания, формы охлаждающей жидкости, в...
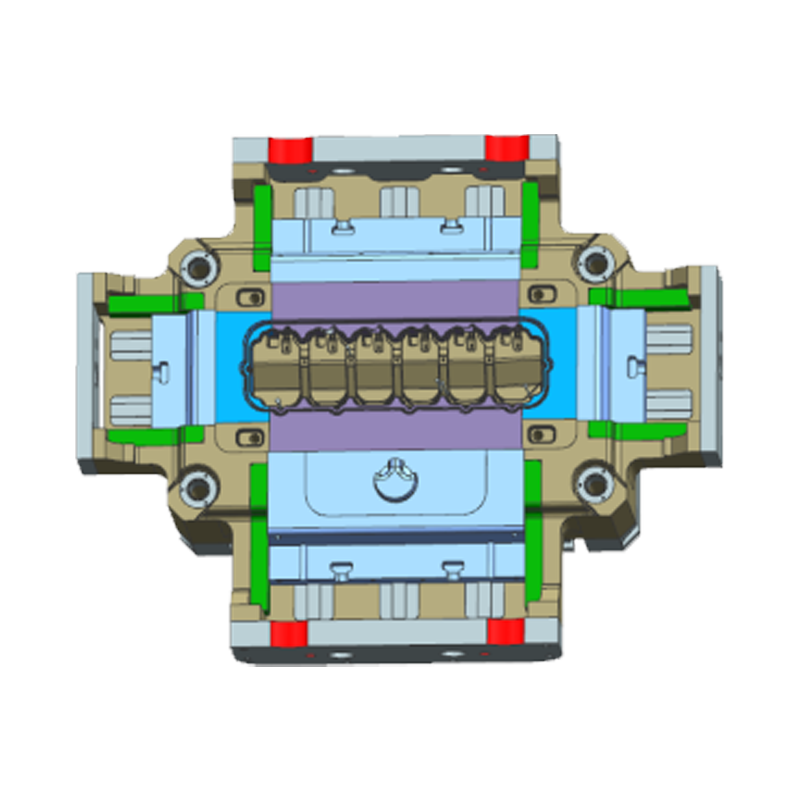
Крышка кронштейна распределительного вала обеспечивает положение распределительного вала, гермети...
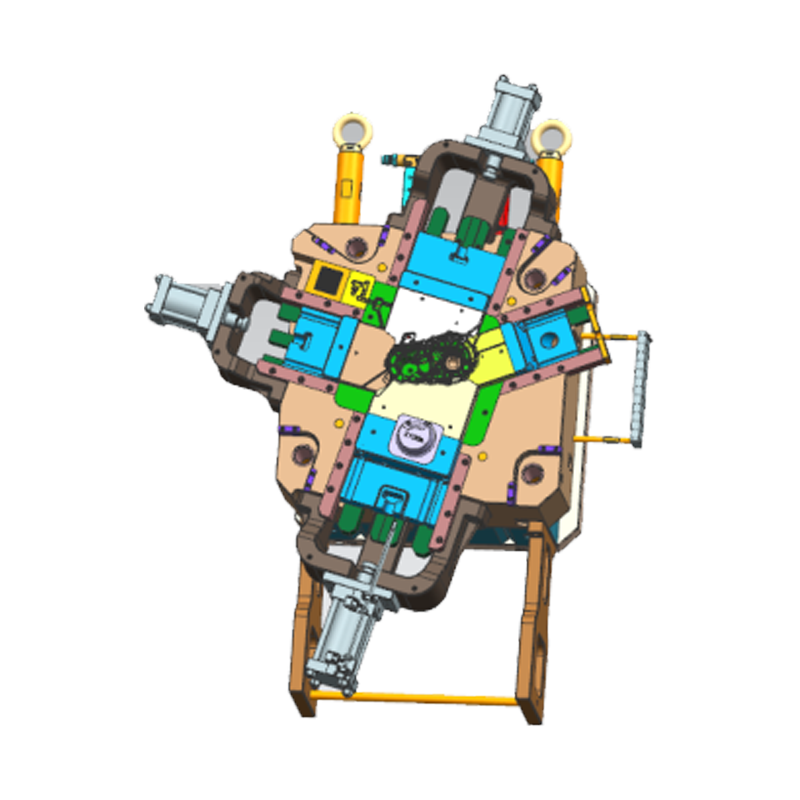
Алюминиевая кубическая коробка коробки передач. Наиболее важные требования: 1. Свойства матери...
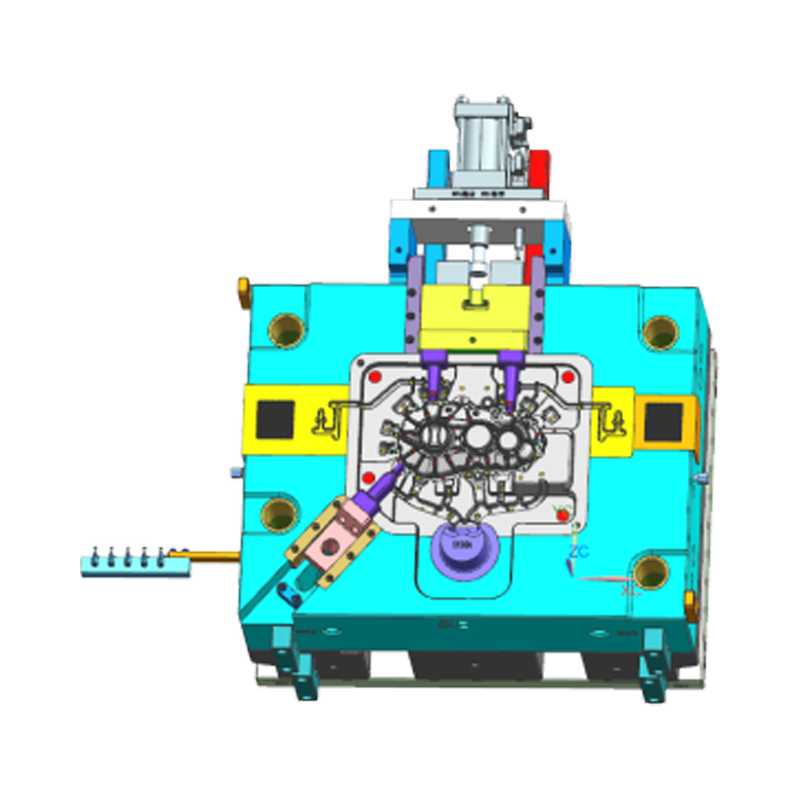
Корпусная корпус для литья литья. Высокие формы Yunmai.
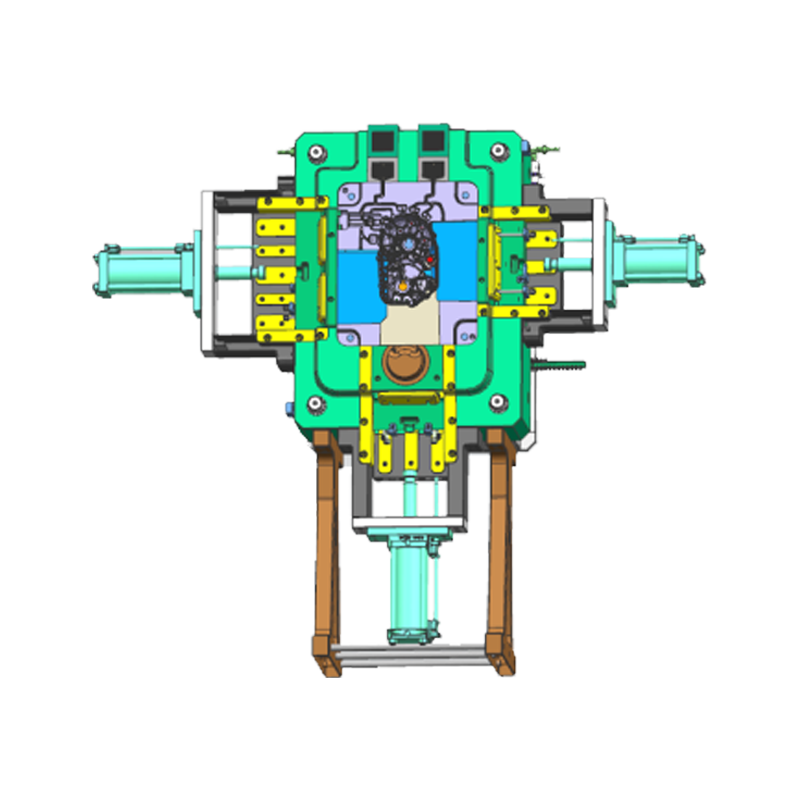
Трансмиссионные формы корпуса являются основополагающими для эффективного и точного производства ...
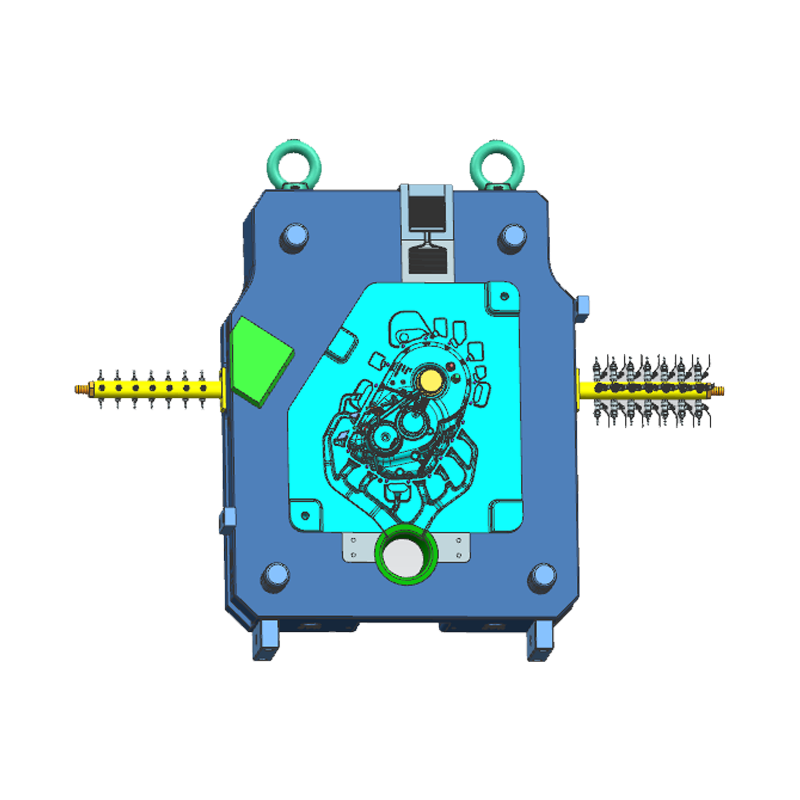
Seres TransImission принимает сложную структуру полости; Высокоэффективная система охлаждения, ра...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Все права защищены
